

Solução de problemas em máquinas de solda de PEAD: 12 problemas comuns e verificações em campo
Uma solda de topo mal feita não significa automaticamente que a máquina esteja com defeito. Contaminação da tubulação, parâmetros incorretos, pressão de arrasto, energia instável e sequência de operação inadequada podem produzir sintomas que parecem mecânicos. Uma rotina disciplinada de solução de problemas começa com a segurança e, em seguida, verifica os sistemas hidráulico, de aquecimento, de faceamento, de alinhamento e de controle, um de cada vez. Nunca continue a soldagem se a máquina não conseguir manter a temperatura, a pressão ou o alinhamento necessários.
12 problemas comuns em máquinas de solda de PEAD e verificações de campo
Execute essas verificações em ordem, isolando as falhas da máquina das falhas do processo à medida que avança. Quando uma verificação exigir um procedimento de serviço aprovado, siga a documentação do fabricante em vez de improvisar ajustes.
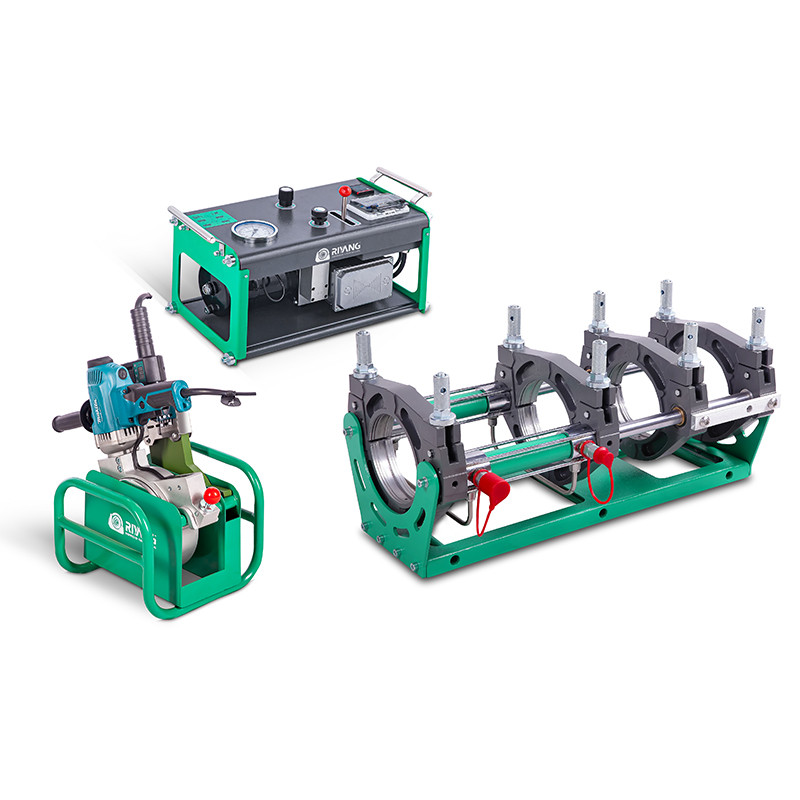
1. A máquina não gera pressão hidráulica.
Verifique o nível do óleo hidráulico, vazamentos visíveis, conexões das mangueiras e engates rápidos. Confirme se o motor da bomba está girando na direção correta, quando aplicável. Uma válvula de alívio ajustada muito baixa, uma bomba desgastada ou um vazamento interno na válvula também podem impedir o aumento da pressão. Não compense ajustando as válvulas aleatoriamente; compare a leitura com o manual da máquina e o procedimento de serviço aprovado.
2. A pressão aumenta, mas diminui lentamente.
A perda de pressão pode ser causada por vazamentos externos, vedações de cilindro desgastadas, acopladores com vazamento, válvulas de controle ou um manômetro com leitura incorreta. Limpe a máquina primeiro para que vazamentos recentes sejam visíveis e, em seguida, isole seções do circuito somente se o procedimento de serviço permitir. Para um diagnóstico mais aprofundado da perda de pressão, consulte o guia de seleção e serviço da máquina de soldagem por topo RIYANG .
3. O aquecedor não atinge a temperatura definida.
Verifique a tensão de alimentação, as tomadas, os cabos, os disjuntores e o ponto de ajuste do controlador. Se a alimentação estiver correta, o elemento de aquecimento, o sensor, o relé de estado sólido ou o controlador podem precisar ser testados por pessoal qualificado. Um aquecedor que atinge a temperatura muito lentamente também pode indicar baixa tensão de alimentação ou um elemento com defeito.
4. A temperatura do aquecedor é irregular.
Um controlador pode exibir o valor correto mesmo que a superfície da chapa apresente zonas quentes e frias. Verifique a temperatura utilizando um método de medição de temperatura superficial calibrado apropriado e seguindo o procedimento do fabricante. Danos ao elemento de aquecimento, posicionamento incorreto do sensor ou condição da chapa podem causar aquecimento não uniforme. Não solde até que o aquecedor esteja dentro da tolerância exigida para o procedimento.
5. O tubo gruda na placa de aquecimento.
Inspecione a superfície antiaderente quanto a danos e contaminação. A placa deve ser limpa antes de cada ciclo de fusão, utilizando métodos que não risquem o revestimento. Temperaturas excessivas ou ferramentas de limpeza inadequadas podem reduzir a vida útil do revestimento. Uma superfície da placa muito danificada deve ser reparada em vez de ser mascarada com agentes desmoldantes.
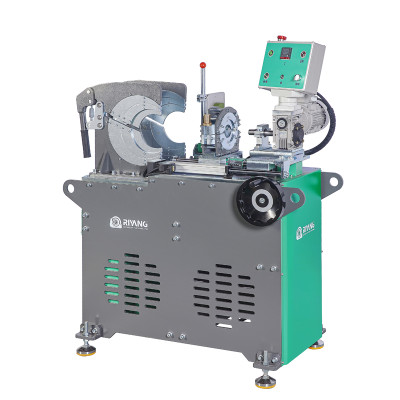
6. A plaina funciona, mas corta de forma irregular.
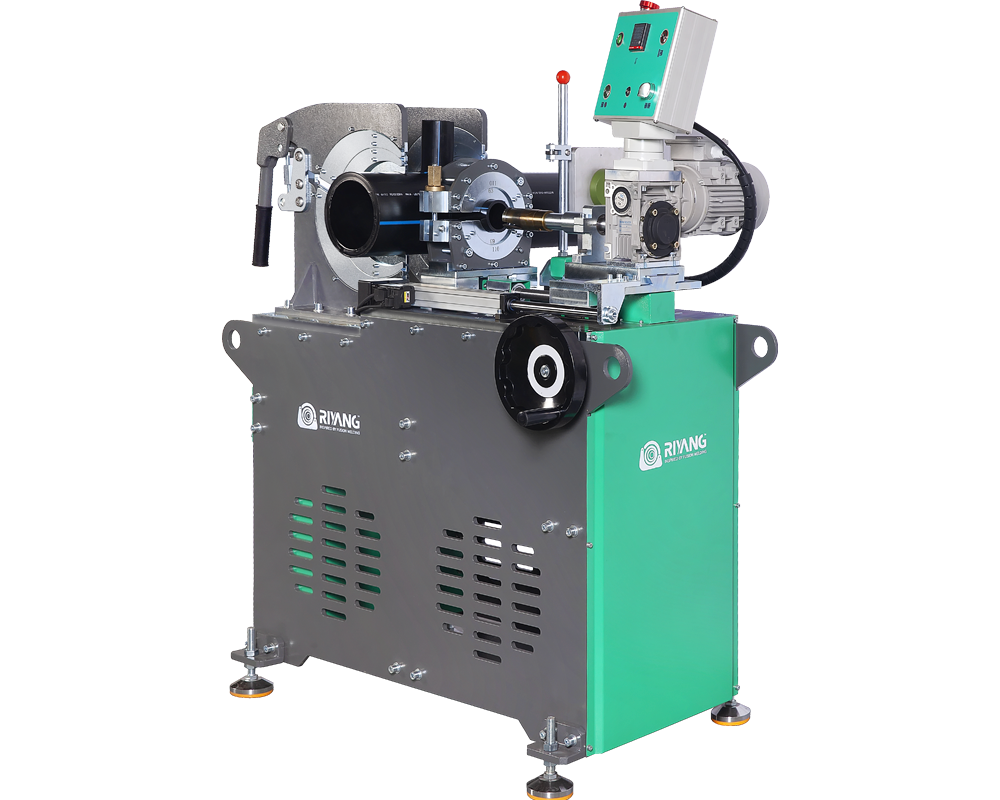
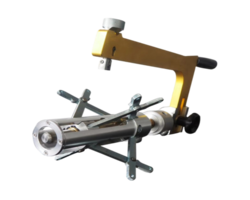
Verifique o estado da lâmina, a instalação da lâmina, o encaixe da ferramenta de faceamento e a fixação do tubo. Um suporte solto ou deformado pode permitir que o plano de corte se desloque. Confirme se ambas as extremidades do tubo produzem cavacos contínuos e uniformes e se as extremidades faceadas se encontram em esquadro, sem folga visível.
7. A fresadora trava sob carga
Inspecione a fonte de alimentação, o motor ou a unidade de perfuração, a transmissão e as lâminas de corte. Lâminas cegas aumentam a carga drasticamente. Em equipamentos que utilizam uma unidade de alimentação comercial substituível, a substituição local pode reduzir o tempo de inatividade, mas a peça de reposição deve atender às especificações do fabricante.
8. As extremidades dos tubos estão desalinhadas após o faceamento.
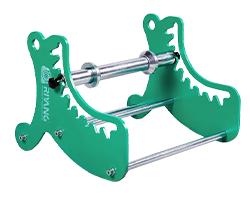
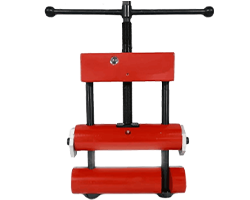
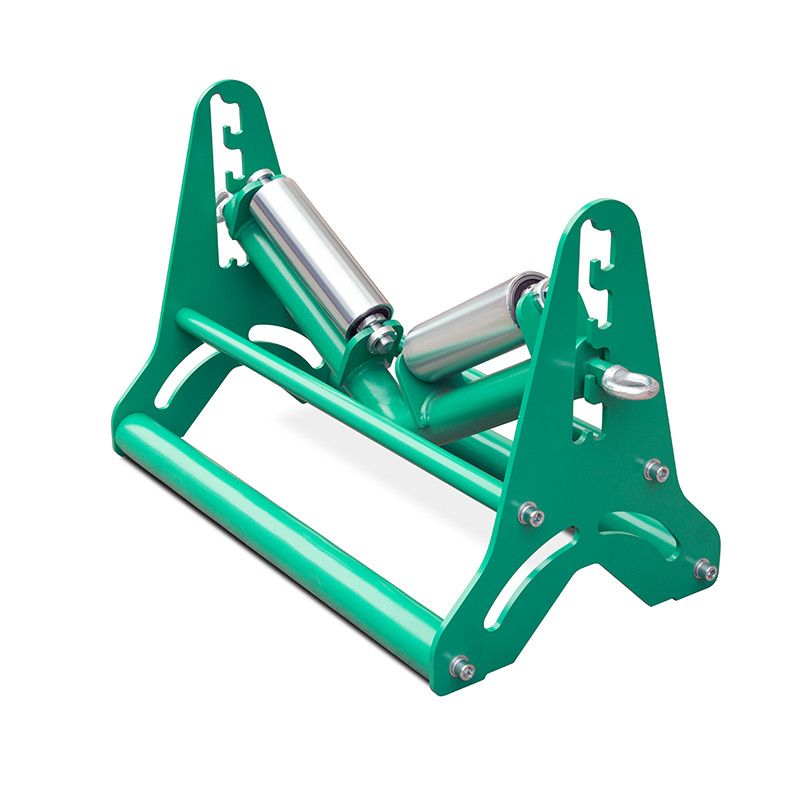
Verifique os insertos, o estado das braçadeiras, o suporte do tubo e a estrutura da máquina. Tubos pesados pendurados para fora da máquina podem torcer o carro e criar irregularidades no piso. Utilize roletes ou suportes para manter o eixo do tubo alinhado com a máquina. Não aplique força de aperto excessiva para mascarar um problema de suporte.
9. A pressão de arrasto varia de junta para junta.
O atrito com o solo, a curvatura da tubulação, a inclinação e o posicionamento inadequado dos roletes podem alterar a força necessária para movimentar o carro. Meça novamente o arrasto quando a configuração da tubulação for alterada. Se o arrasto estiver instável, melhore o suporte e o alinhamento da tubulação antes de alterar a pressão de soldagem.
10. Disjuntores desarmam ou o gerador apresenta dificuldades.
Adicione o aquecedor, a máquina de facear, a unidade hidráulica e as cargas auxiliares e compare-os com a potência nominal contínua, a tensão e a fase do gerador. Cabos de extensão longos e subdimensionados podem causar queda de tensão. Aquecedores grandes podem consumir muita energia durante o aquecimento, portanto, a seleção do gerador deve incluir uma margem adequada.
11. A tela de controle ou o registrador de dados não salvam registros.
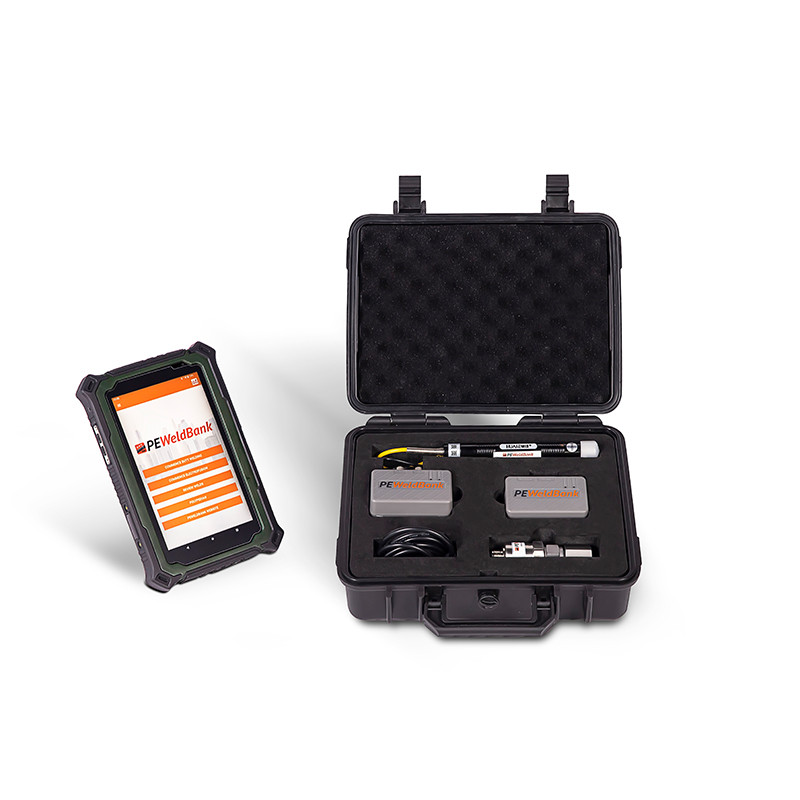
Verifique o login do usuário, as configurações do projeto, a memória disponível, o formato do dispositivo USB e as mensagens do software. Proteja a caixa de controle contra entrada de água e instabilidade na alimentação elétrica. Para máquinas conectadas, o diagnóstico remoto pode ajudar a identificar problemas de software ou de configuração sem a necessidade de uma visita técnica.
12. O cordão de solda parece errado, mesmo que a máquina esteja funcionando.
Considere o cordão como um indicador do processo, não como uma prova definitiva. Cordões irregulares podem indicar desalinhamento; cordões muito pequenos ou excessivos podem apontar para problemas de aquecimento ou força; contaminação pode criar superfícies irregulares. Compare a junta com os critérios de aceitação no procedimento do projeto e investigue as variáveis relevantes da máquina antes de fazer a próxima junta.
Crie um relatório de falhas repetível
Para um suporte técnico mais rápido, elabore um relatório estruturado. Um relatório claro muitas vezes transforma um vago "problema na máquina" em uma causa rapidamente testável.
- Modelo e número de série da máquina
- Diâmetro externo do tubo, SDR e material
- Procedimento padrão e de projeto da Fusion
- Condições ambientais e detalhes do gerador
- Temperatura definida e real, arrasto e pressão de fusão
- Fotos ou vídeo da etapa exata em que o problema ocorre.
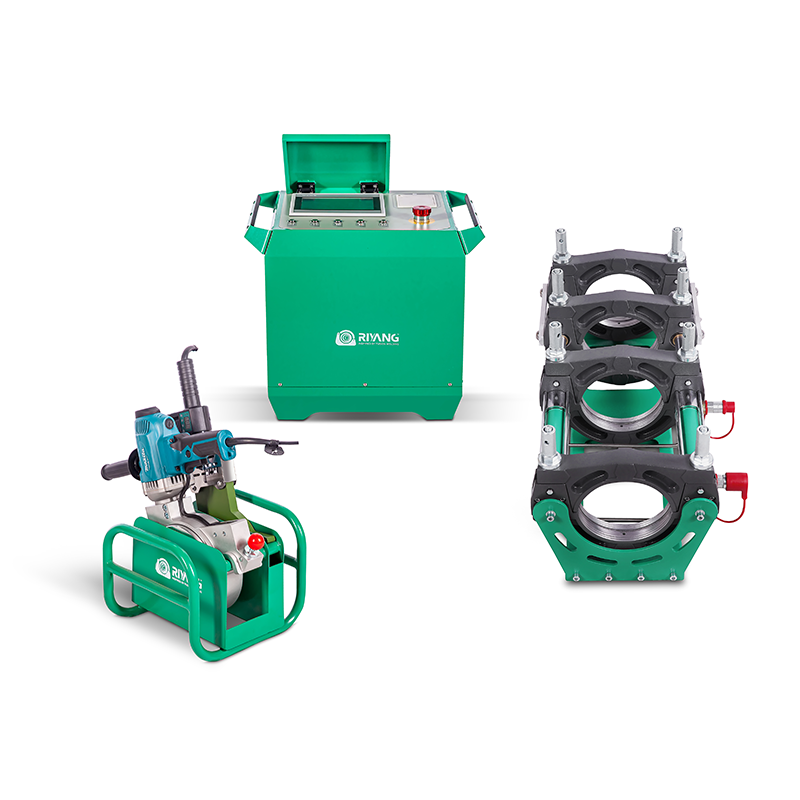
Consulte a gama completa de máquinas de fusão de topo RIYANG para confirmar a qual sistema o seu relatório de avarias deve fazer referência.
Perguntas frequentes
Por que minha máquina de fusão glútea perde pressão?
As causas comuns incluem vazamentos hidráulicos externos, vedações desgastadas, engates rápidos com vazamento, vazamento em válvulas, desgaste da bomba ou um manômetro impreciso. Faça um diagnóstico sistemático em vez de aumentar a pressão ajustada.
Posso soldar se o aquecedor atingir a temperatura, mas a superfície for irregular?
Não. A superfície de fusão precisa atender aos requisitos de temperatura do procedimento aprovado. Verifique e faça a manutenção do aquecedor antes de prosseguir.
Por que a pressão de arrasto é diferente em cada solda?
A posição do tubo, a inclinação, a curvatura, o atrito com o solo e o suporte do rolete podem alterar a resistência do carro. Verifique novamente o arrasto quando a configuração for alterada.
Caso não seja possível isolar uma falha com segurança, anote o modelo, o número de série, os sintomas, as leituras de pressão/temperatura e tire fotos. Em seguida, entre em contato com o suporte técnico da RIYANG e relate o problema.